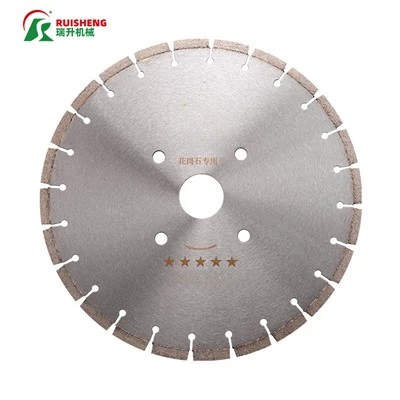
manufacturing process 1. Material Selection & Inspection Material: High-grade alloy spring steels are used, such as 50CrV (Chromium-Vanadium steel) or 65Mn (Manganese steel). 50CrV is preferred for high-end blades due to its קשיחות מעולה והתנגדות עייפות. ...
חומר:נעשה שימוש בפלדות קפיציות מסגסוגת-בדרגה גבוהה, כגון50CrV (כרום-פלדת ונדיום) או 65Mn (פלדת מנגן). 50CrV מועדף עבור להבים-מתקדמים בשל הקשיחות המעולה שלו ועמידותו בפני עייפות.בדיקה:הפלדה הגולמית נבדקת עבור עקביות ההרכב הכימי ופגמים פנימיים (כמו תכלילים או חללים) באמצעות בדיקות אולטרסאונד.
2. החסרה (חייתוך הפרופיל).
שיטה:הספק- גבוהחיתוך בלייזר היא השיטה הסטנדרטית עבור הדיוק והאזור המושפע מחום-מינימלי.תהליך: יריעת הפלדה או הסליל הגדולים נחתכים לריק עגול, מעט גדול יותר מהקוטר הסופי של גוף הלהב.
3. עיבוד גס
תהליך:הריק עובר סיבוב גס על מחרטה כדי לעבד את הקוטר הפנימי (חור סוכת) ואת הקוטר החיצוני, מה שמשאיר כמות קטנה של חומר לעיבוד מדויק סופי מאוחר יותר.
4. תהליכי ליבה: טיפול בחום ומתיחה
זהו השלב הקריטי ביותר, המגדיר את התכונות המכניות של גוף הלהב.א. מרווהמטרה:כדי להגביר את הקשיות והחוזק של הפלדה.תהליך: הלהב מחומם בכבשן אטמוספירה מבוקר-לטמפרטורת האוסטניטיזציה שלו (כ-830-860 מעלות או 1525-1580 מעלות פרנהייט) ולאחר מכן מקורר במהירות (בשמן או בחומר כיבוי פולימרי), והופך את המיקרו-מבנה שלו למרטנזיט.ב. מזג אווירמטרה:כדי להקל על הלחצים הפנימיים העצומים והשבריריות הנגרמים כתוצאה מהמרווה. צעד מכריע זה מחזיר את הקשיחות והגמישות ללהב.תהליך:הלהב מחומם מחדש לטמפרטורה נמוכה יותר (למשל, 400-500 מעלות / 750-930 מעלות פרנהייט), מחזיקים אותו ואז מתקרר באיטיות. שליטה מדויקת כאן משיגה את האיזון האידיאלי של כוח וגמישות.ג. מתיחות (פלוס מתח / מתיחת רולר).מטרה:זהו סימן היכר של ייצור להבי פרימיום. רולים מיוחדים מפעילים לחץ על אזורים ספציפיים של הלהב, ויוצרים צורה מבוקרת ואחידהשדה מתח מתיחהבתוך הגוף.למה זה חיוני:מונע כוח צנטריפוגלי:במהירויות גבוהות, כוח צנטריפוגלי מנסה להרחיב את הלהב. המתח המוגדר- מראש נוגד זאת, שומר על יציבות ושטיחות.מונע התרחבות תרמית:חיתוך מייצר חום. המתח מפצה על התרחבות תרמית, ומונע מהלהב להתעוות או "לשוטט", ובכך מבטיח חתכים ישרים.משפר את חיי העייפות: הוא הופך את הלחצים שיוריים להומוגניים, ומשפר משמעותית את עמידות הלהב בפני כישלון ממחזורי לחץ חוזרים ונשנים.
5. גימור מדויק (אחר-עיבוד עיבוד בחום)
לאחר טיפול בחום, הלהב מתעוות. שלבים אלה משחזרים את השלמות הגיאומטרית שלו.א. טחינת משטח (כפול-שחיקת דיסק)תהליך: הלהב מועבר דרך מטחנת דיסק כפולה- גדולה כדי לטחון את שני הפנים בו זמנית.מטרה:להשיג הישג יוצא דופןשטוחותומקביליותולקבוע את העובי המדויק הסופי.ב. עיבוד שבבי עדין של Bore ו-ODתהליך: חור הארבור והקוטר החיצוני מעובדים בגימור-על מחרטת CNC מדויקת להשגת סובלנות הדוקה וגימור משטח חלק. הדיוק של חור הארבור הוא קריטי להרכבה נכונה ויציאה מינימלית.
6. חריץ וקידוח
חריצי כרסום נגד-רטט/הרחבה:חריצים טוחנים לתוך גוף הלהב. חריצים אלה מפחיתים רעש ורעידות במהלך החיתוך, וחשוב מכך, פועלים כנקודות -לשחרור מתח כדי למנוע עיוות מהצטברות חום.
קידוח חורים למיקום:חורים וחריצים מעובדים כדי לאתר ולהושיב במדויק את קצות הקרביד בתהליך ההלחמה שלאחר מכן.
7. ניקוי והגנה על פני השטח
ניקוי:הלהב מנוקה ביסודיות כדי להסיר שמן, נוזל קירור ואבק מתכתי.
טיפול פני השטח:ציפוי מגן מוחל, בדרך כללהכחולאופוספטינג, כדי ליצור שכבה עמידה- בפני חלודה ולמנוע קורוזיה במהלך האחסון והשימוש.
תגיות פופולריות: להבי מסור גרניט, סין להבי מסור גרניט יצרנים, ספקים, מפעל